01Başlangıç Durumu
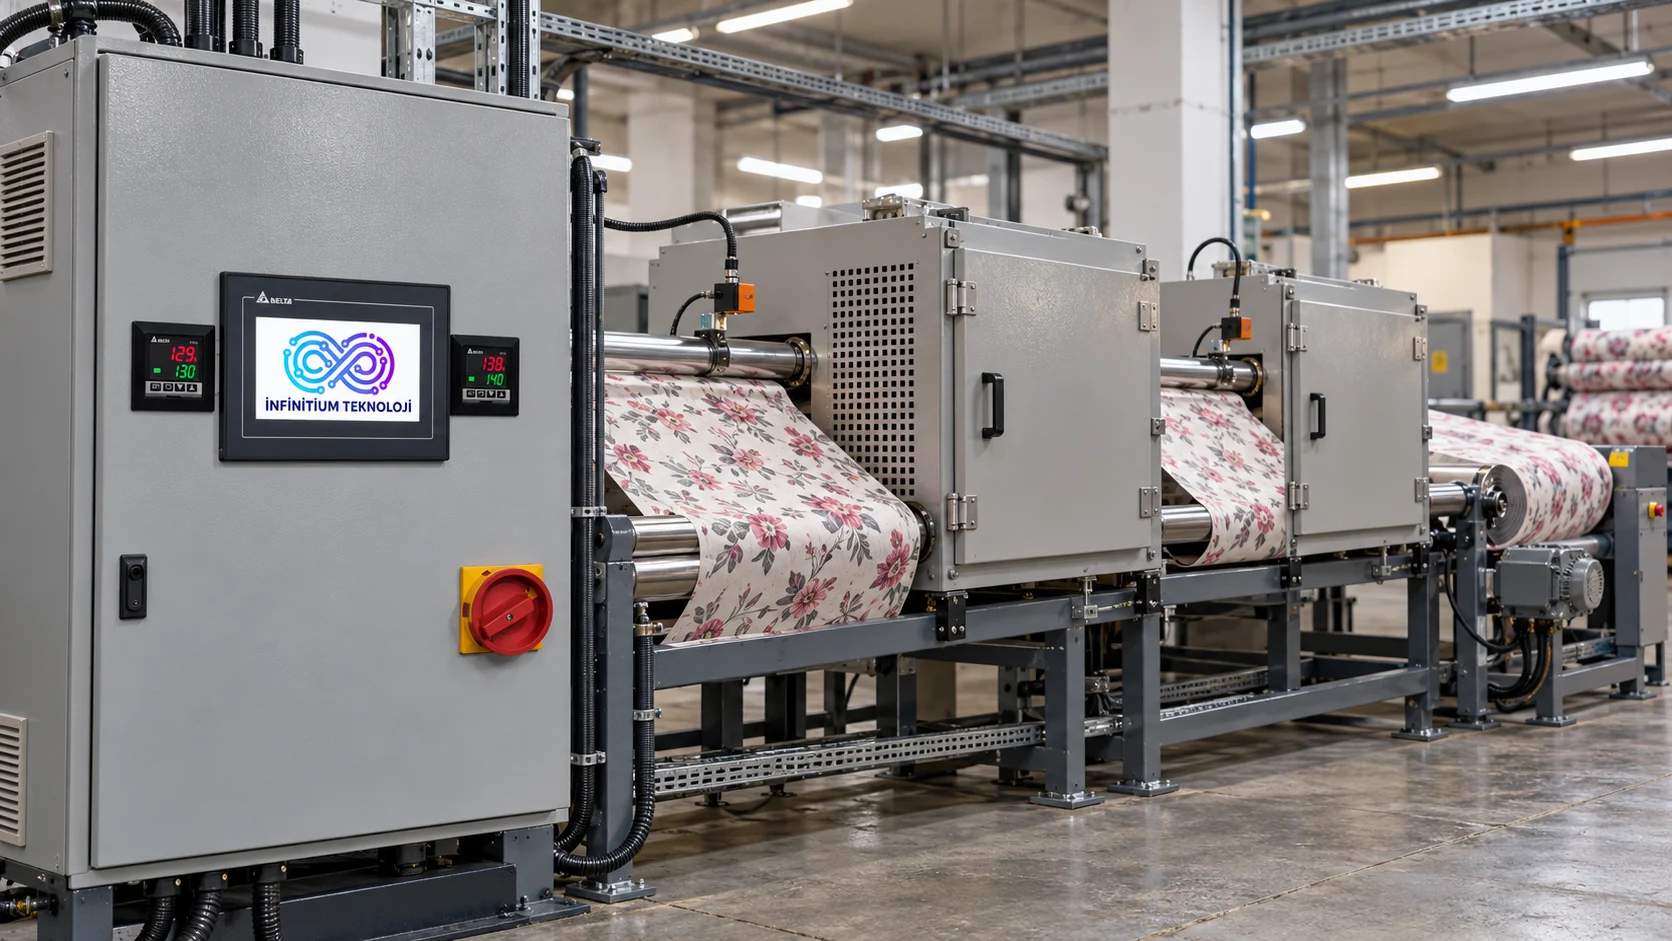
Rotasyon baskıyla boyanan kumaşın, sarıma geçmeden önce istenen yüzey sıcaklığına getirilmesi ve boyanın kontrollü biçimde kurutulması gerekiyordu. Hareket halindeki ürünün yüzey sıcaklığının izlenmesi, kurutma işleminin üretim hattının çalışma düzeniyle birlikte ele alınmasını gerektiriyordu.
Proje başlangıcında boyama ve sarım hızı 20 m/dk seviyesindeydi. İhtiyaç; mevcut hatta uyum sağlayan, kumaş yüzeyini sürekli ölçen ve ısıtma bölgelerini ayrı yöneten, prosese özel bir sistemin sıfırdan hazırlanmasıydı. Bu kapsamda 80 kW kurulu güce sahip iki bölgeli bir ısıtma yapısı tasarlandı.
02Uygulanan Çözüm
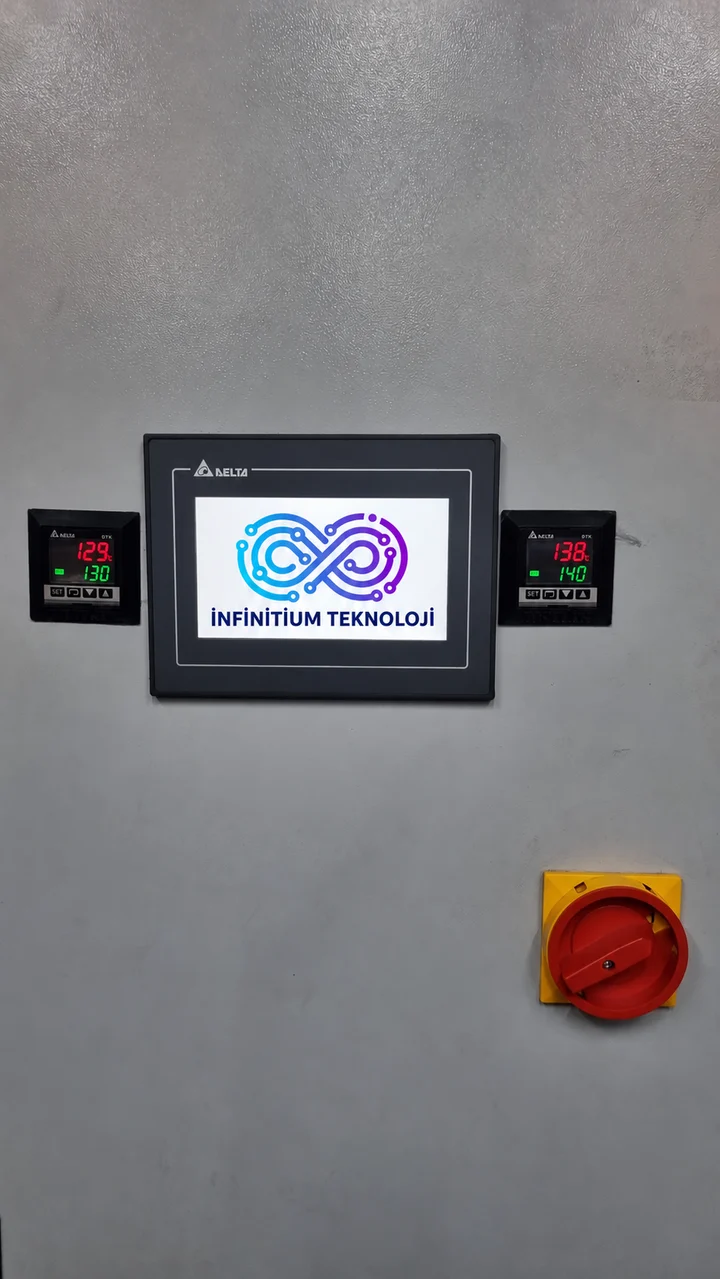
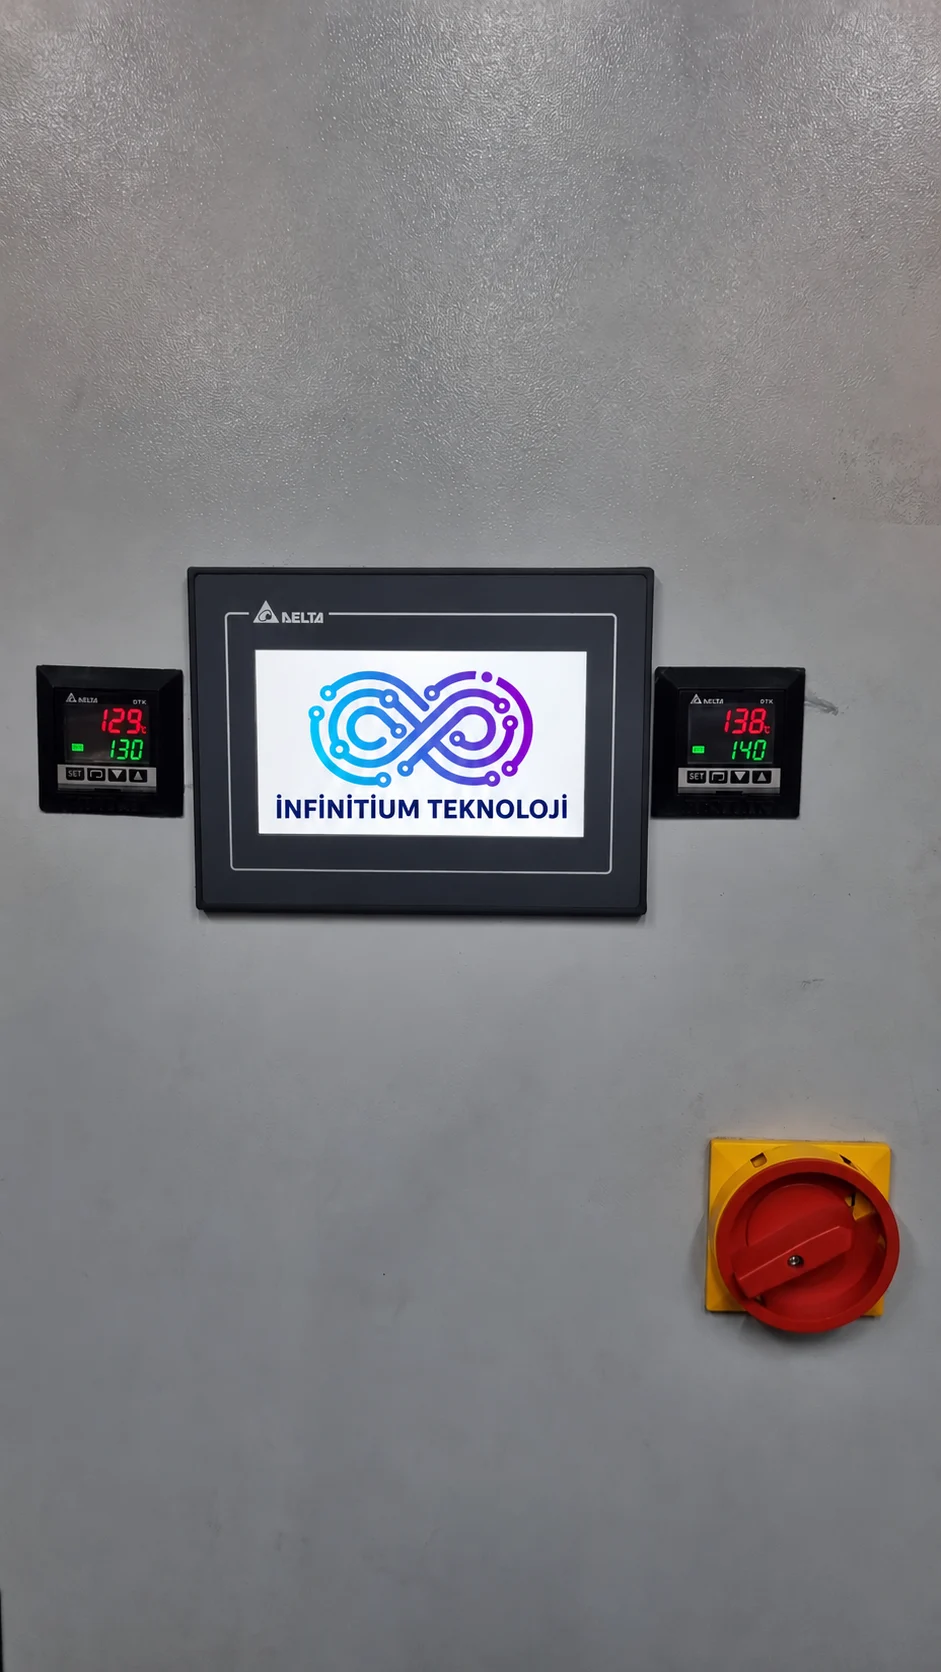
Sistem, mevcut üretim hattına uygun iki bağımsız ısıtma bölgesi üzerine kuruldu. Kontrol tarafında Delta PLC, Delta HMI ve iki adet Delta sıcaklık kontrol cihazı kullanıldı. Rezistansların güç kontrolü SSR üzerinden sağlanarak her bölgenin sıcaklığı ayrı ayrı yönetildi.
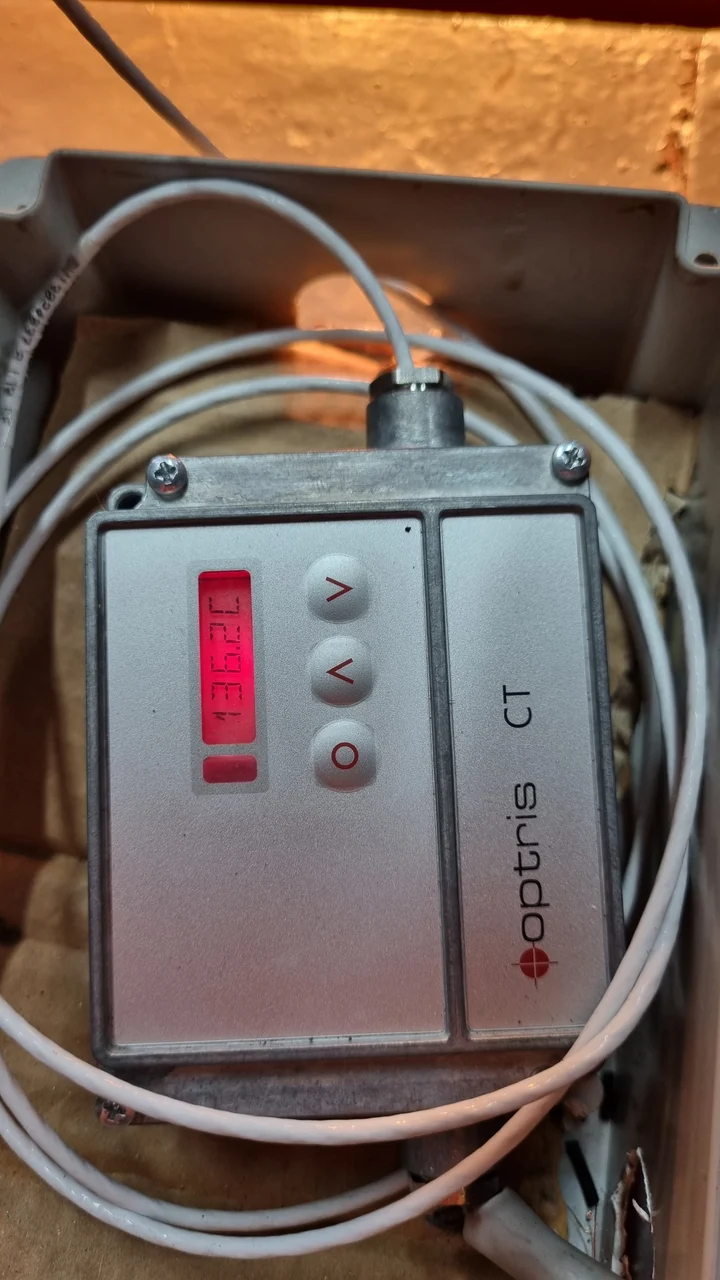
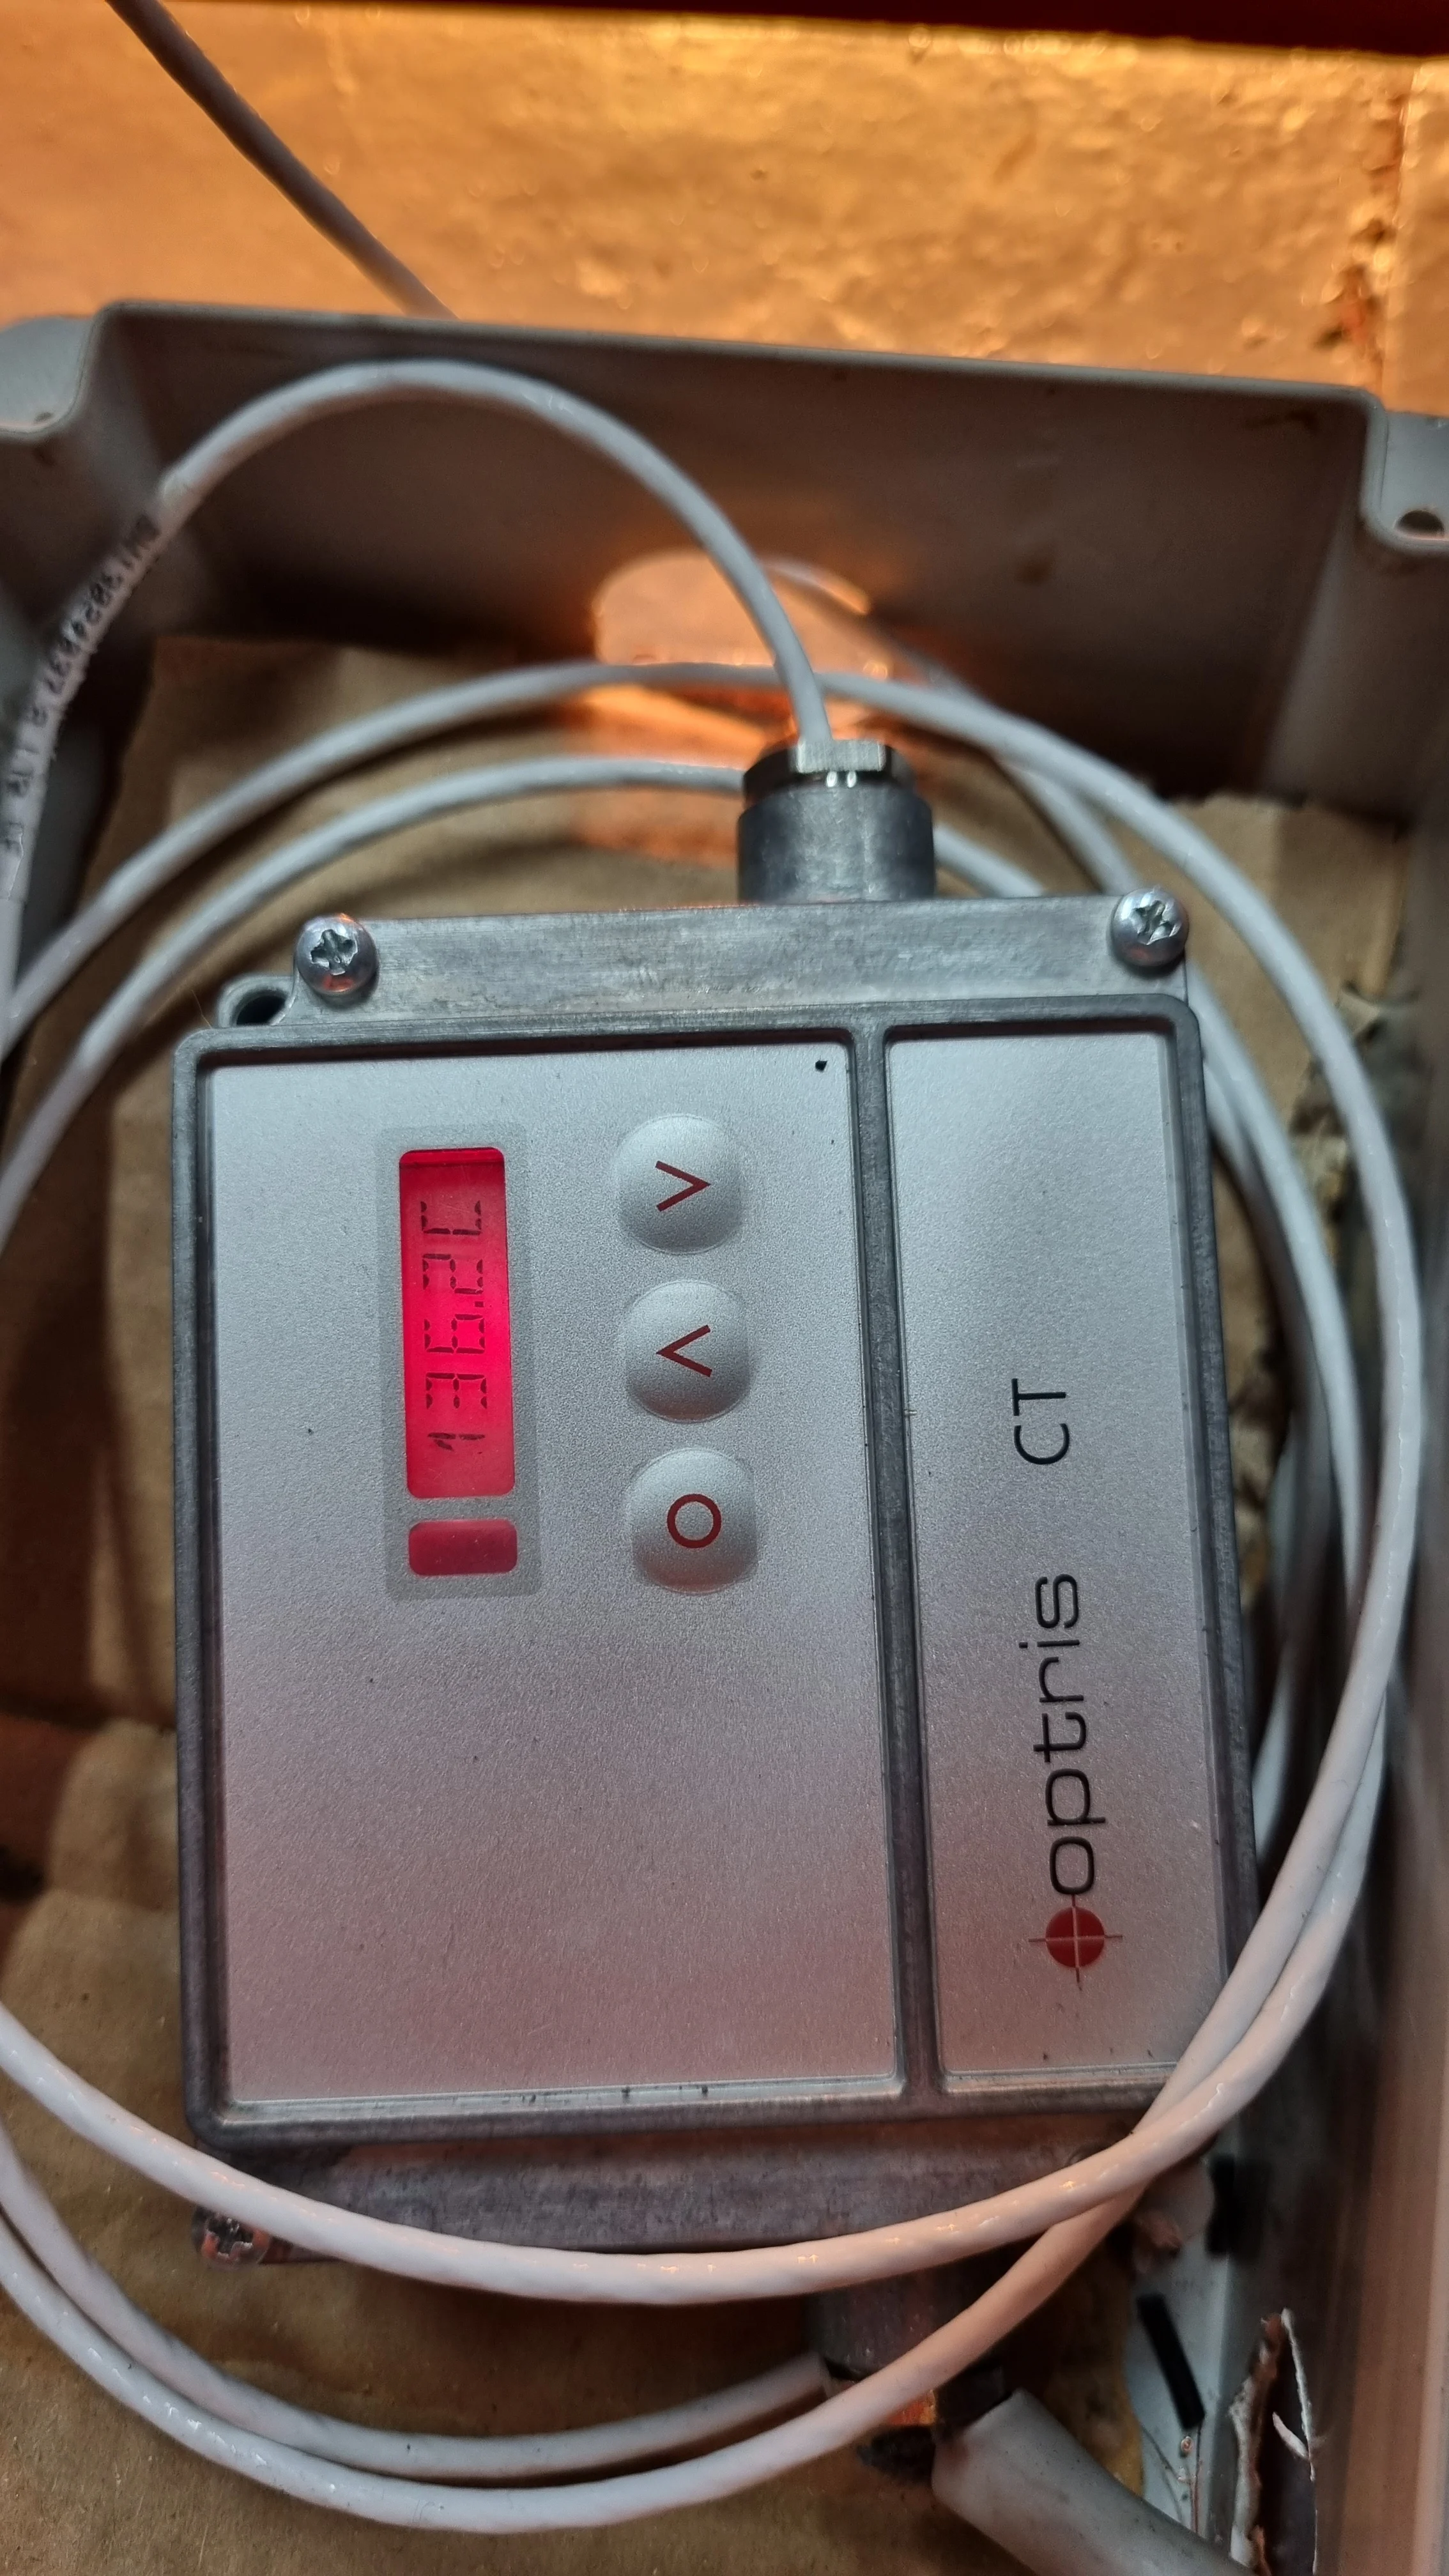
Kumaş yüzey sıcaklığı iki adet Optris temassız sensörle sürekli ölçüldü. Ölçümün ürün yüzeyinden alınması, hareket halindeki kumaşın ulaştığı sıcaklığın temas gerektirmeden takip edilmesini sağladı. PID ayarları sahadaki çalışma koşullarına göre optimize edildi; pano üretimi, kontrol sistemi, yazılım ve devreye alma çalışmaları aynı uygulamanın tamamlayıcı parçaları olarak yürütüldü.
03Teknik Değerlendirme
İki bağımsız ısıtma bölgesinin ayrı yönetilmesi, her bölgedeki rezistans gücünün kontrol edilebilmesini sağladı. SSR üzerinden yapılan güç kontrolü ile temassız yüzey ölçümü aynı uygulamada bir araya getirildi. Kumaşa dokunmadan sıcaklık ölçülmesi, hareket halindeki ürünün yüzeyinin izlenmesine imkân verdi.
Bu projede pano, Delta PLC ve HMI, sıcaklık kontrol cihazları, Optris sensörleri ve yazılım üretim hattının çalışma yapısına uygun bir bütün olarak ele alındı. Teknik değerlendirmenin odağında yalnız kurulu ısıtma gücü değil, kumaşın sarım öncesindeki yüzey sıcaklığı ile boya kurutma sürecinin birlikte yönetilmesi vardı. Böylece ısıtma uygulaması mevcut hattın çalışma düzenine uygun olarak devreye alındı.
04PID ile Sıcaklık Kontrolü
PID (oransal–integral–türevsel) kontrol, ölçülen sıcaklık ile hedef sıcaklık arasındaki farkı değerlendirerek ısıtma gücünün düzenlenmesini sağlar. Oransal bileşen anlık hataya, integral bileşen zaman içinde biriken hataya, türevsel bileşen ise hatanın değişim hızına göre kontrol çıktısını etkiler. Bu bileşenlerin uygun ayarlanması, sıcaklığın hedef değer çevresinde kararlı tutulmasında önemlidir.
Bu projede PID ayarları, üretim hattının sahadaki çalışma koşullarına göre optimize edildi. Kontrolün odağı, hareket halindeki kumaşın sarım öncesindeki yüzey sıcaklığı ve boya kurutma süreciydi. Temassız yüzey ölçümü ve SSR üzerinden rezistans güç kontrolüyle birlikte ele alınan PID ayarları, proses sıcaklığının kararlı biçimde yönetilmesine katkı sağladı.
05Uygulama Sonucu
Pano üretimi, kontrol sistemi, yazılım ve devreye alma dahil tüm proje bir hafta içinde çalışır durumda müşteriye teslim edildi. Kontrollü ısıtma ile hedef sıcaklık 0,3 °C hassasiyetle korundu ve rotasyon baskı sonrasındaki boya kurutma performansı iyileştirildi.
Sistem devreye alındıktan sonra boyama ve sarım hızı 20 m/dk’dan 40–44 m/dk seviyesine çıkarıldı. Kurutma işlemi üretim hızını sınırlayan bir aşama olmaktan çıkarılarak mevcut hattın daha yüksek hızda çalışması sağlandı. Çalışma videosunda ısıtma bölgesi, kumaşın hat üzerindeki ilerleyişi ve kontrol panosu görülüyor.
| Aşama | Hat hızı |
|---|---|
| Uygulama öncesi | 20 m/dk |
| Devreye alma sonrası | 40–44 m/dk |
Isıtma bölgesi, kumaşın hat üzerinde ilerleyişi ve kontrol panosunun çalışma görüntüleri.
06Projenin Kazanımları
“80 kW ısıtma sistemi devreye alındıktan sonra proses sıcaklığını daha önce ulaşamadığımız bir kararlılıkta tutabiliyoruz. PLC–HMI entegrasyonu ile hem operatör tarafında kullanım kolaylaştı hem de sistemde neler olduğunu anlık olarak görebilir hale geldik. Özellikle PID ayarlarının sahaya göre optimize edilmesi, üretim tarafında ciddi bir istikrar kazandırdı.”
C. G. · Üretim Sorumlusu